👉 一分鐘摘要
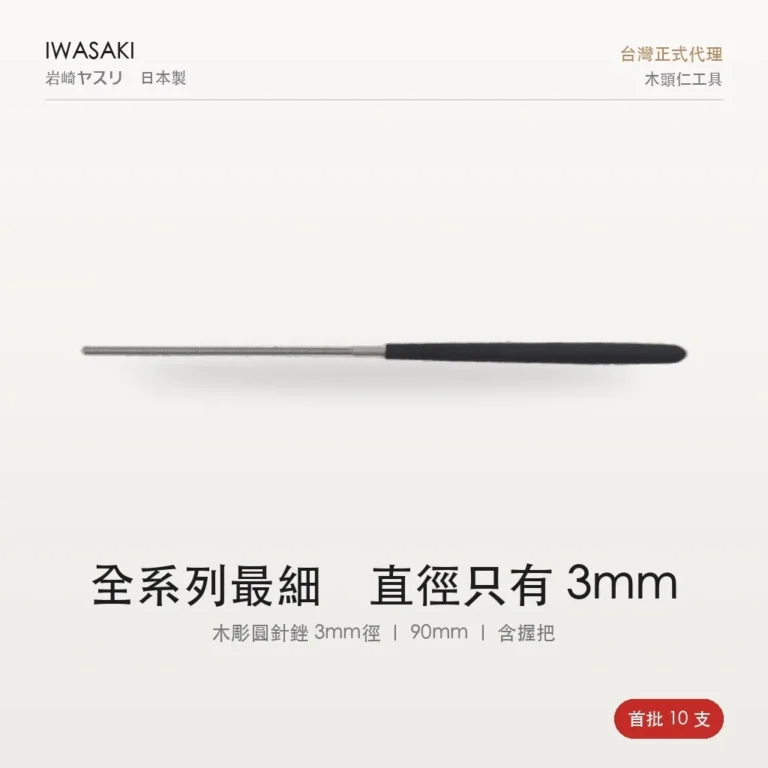
岩崎 IW-RD90F 是直徑 3mm、刃長 90mm 的超細目(EF)木彫圓針銼,專門修 3mm 等級的鑲嵌細槽、小圓孔與榫孔微調;它不是用來去料的,而是鑿刀、鉋刀都進不去的地方唯一到得了的工具。削屑是捲狀不是粉末,所以不堵齒也不需施壓。
- 強項:整支 3mm 圓棒進得去又能「削」,不像砂紙捲只會把孔口帶圓;EF 收尾等級一刀去料極少,很難一次修過頭;原廠已附黑色軟膠握把,不用另外配柄。
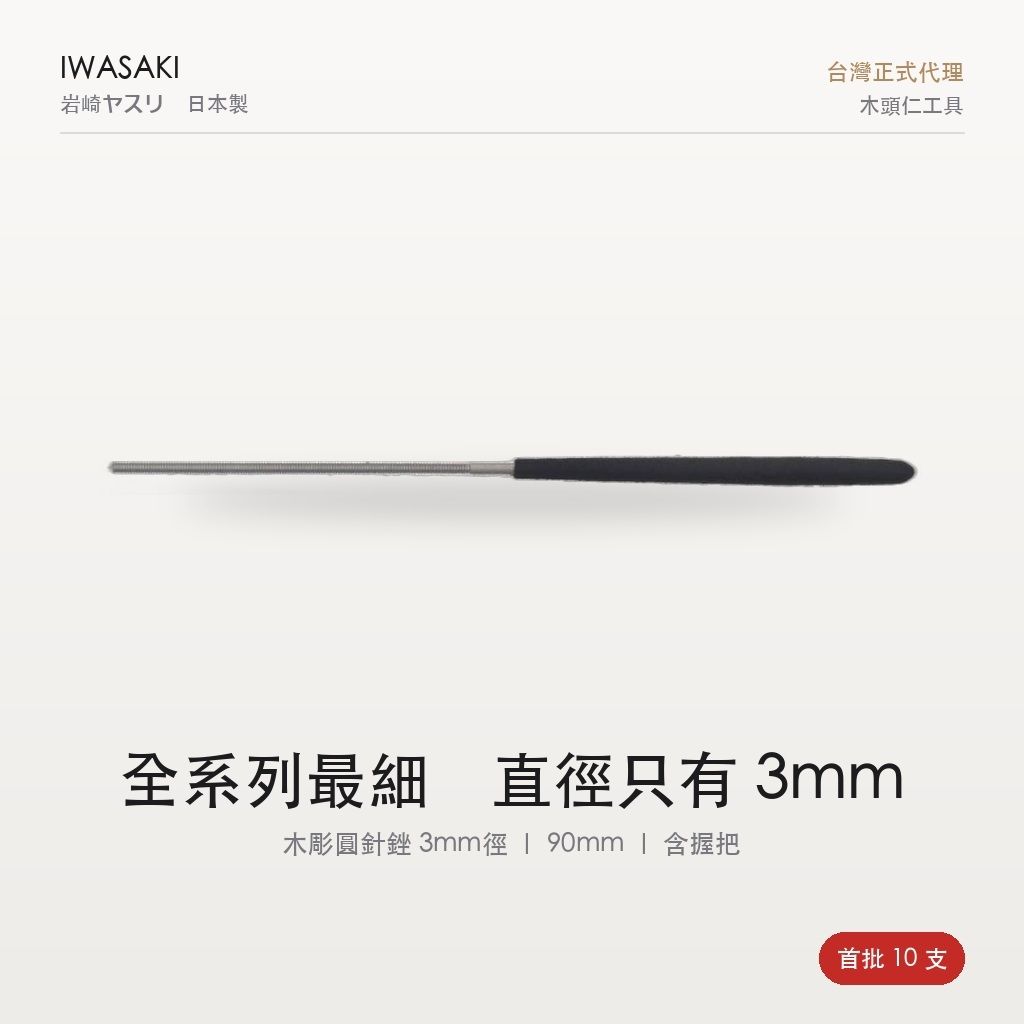
- 限制:刃身只有 3mm 粗、90mm 長,受力面積小,用力往下壓會折;原廠適用材質是中~硬質木材、竹、石膏、樹脂、塑膠(用途欄另列鋁等軟金屬,MDF、OSB 為海外經銷補列),鐵件與不鏽鋼要改用金工銼,孔徑超過 3mm 或要修平面也該換形狀。
- 適合誰:做鑲嵌、製琴、模型飾品,需要修 3mm 等級細槽小孔或微調 0.2~0.3mm 的進階木工;想一支打天下、要快速去料的人不適合。
上一件鑲嵌,我在一個 3mm 的小圓槽上卡了快半小時。槽是 Ø3 鑽頭開的,孔壁留著一圈鑽頭咬出來的毛邊,嵌片推進去就是推不順。我先拿砂紙捲塞進去磨,磨到孔口被帶圓、壁面起毛;再換美工刀尖去刮,手一滑,槽緣崩掉一小塊。那片面板最後是重新鋸一塊換掉的。
事後回頭看,卡住的原因不是手不夠穩,是我手邊沒有一支工具能進到那個孔裡、而且進去以後還能「削」。

3mm 的孔,砂紙捲跟鑽頭都救不了
小孔要修形,大部分人的第一反應就那三招:再鑽一次、捲砂紙磨、拿刀尖刮。三招都有各自的死角。
- 再鑽一次──鑽頭只會沿著原來的孔心走。你想把孔往某一邊讓 0.3mm,它做不到;稍微偏了還會把整個孔咬大。
- 砂紙捲──砂紙是「磨」,磨下來的是粉。粉會把木纖維壓倒,孔口被帶成圓角,嵌片放進去反而晃。
- 刀尖刮──進得去,但刀身沒有支撐面,走向完全靠手感,崩角通常就是這樣來的。
老派的木工書講這件事很不客氣:木頭上能用鑿、能用鉋、能用刮刀的地方,就不要用銼刀,因為銼容易起毛、容易修到不平。這句話我同意,但它有個前提──鑿刀進得去。3mm 的圓孔、鑲嵌的細槽、小提琴琴頭那種指甲大的轉折,鑿刀的刃口連塞都塞不進去。其他刃具都進不去的地方,才是細圓銼真正該站的位置。
也就是說,這支工具的定位不是「去料」,是「別人到不了的地方,我到得了」。這個前提想清楚,後面的用法才不會走偏。

岩崎 IW-RD90F 是什麼樣的一支銼
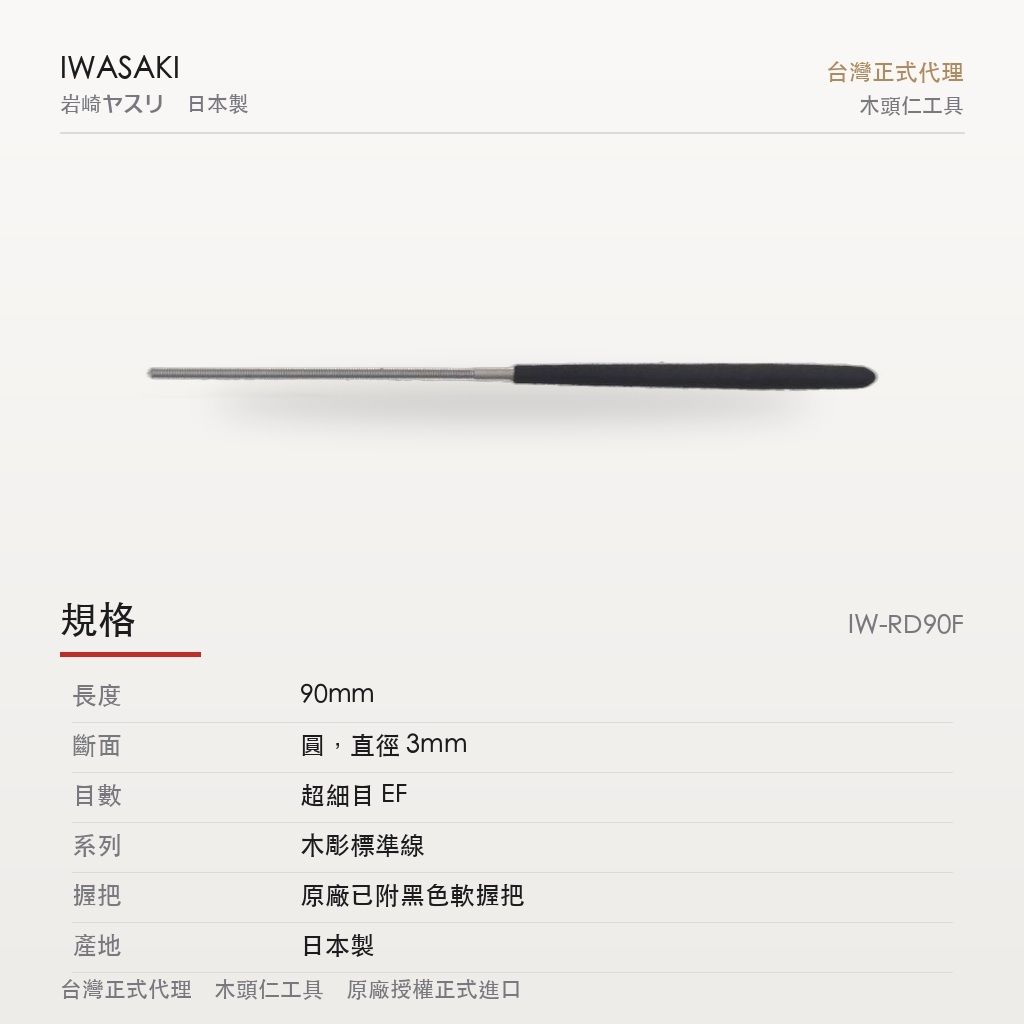
岩崎木彫圓針銼 3mm 徑 90mm(IW-RD90F)是我店裡這條岩崎銼刀裡最細的一支。斷面是一整支圓棒,直徑 3mm,比火柴棒還細;刃長 90mm,出廠就附一支黑色軟膠握把,不用另外配柄。
岩崎ヤスリ工業在日本群馬縣前橋市,商品頁載 1956 年創業,從頭到現在就只做銼刀這一件事。他們的「木彫銼」是專門為木頭設計的那條線──不是拿金工銼來賣給木工用。
這裡有一個型號上的小陷阱要先講:岩崎的料號是「IW-長度-形狀-粗細」組起來的,尾碼 F 照規則是細目。但這支原廠實際出貨標的是 extreme-fine cut,也就是超細目 EF。所以你看到型號寫 F、商品頁寫 EF,不是誰寫錯,是原廠自己把這支做在更細的那一級。買之前知道這件事,就不會以為拿到的是「中間那一級」。
目數的順序記起來很好用:粗目 < 中目 < 細目 < 極細目(EF)。粗目負責去料、中細目修形、極細目收尾。EF 削完的面已經相當細,正常的鑲嵌細槽做到這一刀就可以停了。
「銼」跟「木銼」不是同一件事
這兩個詞在台灣常常混著講,但工具上是兩種齒。
銼(file)是用刀線在鋼面上劃出一整排平行的齒,齒細、齒距密,負責比較細的修整。木銼(rasp)是用三角尖一顆一顆戳出獨立的凸齒,齒粗又兇,負責快速把弧面的料啃掉。岩崎木彫銼在中文習慣叫「銼刀」,走的是前者,別跟粗齒木銼混為一談。
木彫銼跟一般機械剁齒的銼刀,差別在手感上非常明顯。普通銼刀在木頭上是「刮」,刮下來是粉,齒溝很快塞滿,你會不自覺越壓越大力;木彫銼下去是「削」,掉下來的是一小捲一小捲像鉋花那樣的屑,所以不容易堵,也不需要壓。原廠拿半圓 200 中目做過對照:同一塊料,傳統木工銼要 10 刀、黑柄木彫銼 3 刀,更高階的 CP 化學研磨線 1 刀。IW-RD90F 是黑柄標準線,對應的是 10 刀對 3 刀這一段。
要注意的是,那組數字是半圓 200 中目的對照,不是 3mm 圓針的實測。這支 EF 的工作本來就不是「快」,是「準」──一刀去掉的量很少,所以你很難一次修過頭。對 3mm 等級的活來說,這正是我們要的。
推、抬、再推:這支的正確操作
銼刀的齒是朝推程切削的,所以整件事只有一個重點:只在往前推的時候出力。來回拉鋸式地磨,回程那一下不但不切,還會把剛削好的面磨毛,齒也傷得快。
- 料要夾死。3mm 的銼只要工件動一下,走向立刻偏。小件我會用一塊帶 V 槽的廢木頭當托架,把工件壓在上面。
- 握把在主手,另一手只扶不壓。食指輕靠在刃身後段當導向,不是用來往下壓的。
- 推出去,抬起來,回到起點。推的行程走滿 20~30mm,到底就把銼抬離孔壁再回頭。不要在孔裡來回搓。
- 一個方向修完再換角度。想把孔往某一邊讓一點,就固定貼那一邊的壁推,每推兩三刀停下來把嵌片試進去一次。
- 紋向會影響手感。逆著紋推比較頓、也比較容易起毛,遇到就把工件轉個方向再推。
EF 這一級削完的面已經很細,真要收尾,我頂多在平面上補一下薄膜背絨砂紙的細番手;孔裡面不要再塞砂紙進去,前面講過,那一下就會把孔口帶圓。
最容易犯的三個錯
第一個是壓。這是從金工銼帶過來的習慣──在鐵上你不壓就不切,所以手會自動加力。木彫銼相反,貼上去輕輕推就在削了,加力只會讓它折、讓面不平。
第二個是拿它修太大的孔。3mm 圓針是給 3mm 等級的孔用的。你拿它去修一個 10mm 的孔,要走到天亮,而且很難修得圓。孔大就該換粗一級的圓針。
第三個是用它修平面。整支圓棒的斷面只有一條線接觸工件,拿去修平面一定修出一道溝。平面要用平銼,弧面要用半圓銼,這是選形狀的基本盤。
誰該入手,誰可以先等
| ✓ 適合 ・做鑲嵌、要修 3mm 等級細槽與小圓孔的人 ・製琴、模型、飾品這類小尺度作品 ・小榫孔、插銷孔要微調 0.2~0.3mm 的時候 ・鑽完孔要清孔口毛邊、修內圓弧 ・已經有粗目、中目銼,缺一支收尾等級的 |
✗ 不適合 ・想一支打天下、要快速去料的人 ・修的是比 3mm 大一截的孔(該用粗一級) ・要修平面或大弧面(該用平銼、半圓銼) ・要銼鐵件、不鏽鋼 ・習慣大力壓著磨、手還收不住力的人 |
孔比 3mm 大,就往上跳一級
岩崎圓針另有更粗的直徑,3mm 這支管的是最細的活;孔徑大一級就換粗一級的圓針,一般插銷孔、圓榫孔、大一點的開孔和長距離內圓弧都是。實際有哪些直徑與型號請以商品頁標示為準,不要照記憶下單。
我自己的分法很土,但很好用:鑽頭有的尺寸,就配一支差不多粗的圓針。孔是 3mm 鑽的就用 3mm 修,孔開得比較大就往上換一級。工具比孔細太多,你是在孔裡畫圓;比孔粗就根本進不去。先從你最常開的那個孔徑配起,這樣買不會浪費。
用完怎麼收
木彫銼不容易堵,但做樹脂、做含油的硬木還是會有東西黏在齒溝裡。我的習慣是收工前用銅刷順著齒的方向刷一次,不要橫著亂刷。
然後是放。細圓針最怕的不是鏽,是被其他鐵器壓到、互相敲到──齒尖碰傷就回不來了。我是把它跟其他岩崎一起插在一塊鑽了孔的廢木塊上,一支一個洞,不疊在一起。台灣濕氣重,收起來前抹一層薄到幾乎看不見的油就夠,油太厚下次一削就糊在屑上。
想把鑲嵌、修配這類細部工序的順序一次搞清楚,木匠學院的課程裡有把這段拆成一步一步講,從開槽到試配到收尾的判斷都在裡面。
常見問題
岩崎 IW-RD90F 圓針銼怎麼用才不會崩角?
銼齒朝推程切削,所以只在往前推時出力:工件先夾死,推滿 20~30mm 行程後把銼抬離孔壁再回到起點,不要在孔裡來回搓。想讓孔往某一邊讓 0.2~0.3mm,就固定貼那一面推,每兩三刀把嵌片試進去一次。刃身只有 3mm 粗,輕壓多行程,用力壓會折。
型號寫 IW-RD90F 的 F,商品頁卻標超細目 EF,到底是哪一級?
岩崎料號是「IW-長度-形狀-粗細」,尾碼 F 照規則是細目,但這支原廠實際出貨標的是 extreme-fine cut,也就是超細目 EF。兩邊都沒寫錯,是原廠把這支做在更細的那一級。目數由粗到細為粗目<中目<細目<極細目(EF),EF 屬收尾級。
修 3mm 鑲嵌小孔,圓針銼和砂紙捲、刀尖刮哪個好?
砂紙捲是磨、掉下來是粉,會把孔口帶成圓角,嵌片反而會晃;美工刀尖沒有支撐面,走向全靠手感,一滑就崩角;重鑽只會沿原孔心走,想讓 0.3mm 做不到。岩崎 IW-RD90F 是整支 3mm 圓棒,進得去又能削,走向有刃身當依靠,是這個尺度唯一合理的解。
岩崎木彫銼和一般金工銼刀差在哪裡?
一般機械剁齒銼刀在木頭上是「刮」,掉下來是粉、齒溝很快塞滿;岩崎木彫銼是用刀線劃齒,下去是「削」,掉的是一小捲一小捲像鉋花的屑,不易堵也不需加壓。原廠半圓 200 中目對照:傳統木工銼 10 刀、黑柄木彫銼 3 刀、CP 線 1 刀,RD90F 屬黑柄線。
岩崎圓針銼的粗細該怎麼選?
照孔徑配:3mm 這一級修鑲嵌細槽與最細的小孔,孔開得比較大就換粗一級的圓針,插銷孔、圓榫孔、長距離內圓弧都是。鑽頭有的尺寸就配一支差不多粗的圓針;工具比孔細太多是在孔裡畫圓,比孔粗則根本進不去。實際直徑與型號請以商品頁標示為準。
IW-RD90F 可以銼鐵件或修平面嗎?
不行。岩崎木彫銼的原廠適用材質是中硬質木材、竹、石膏、塑膠與鋁這類軟金屬(海外經銷另列樹脂、MDF、OSB),鐵件與不鏽鋼請改用金工銼。平面也不要用它:整支圓棒只有一條線接觸工件,修平面一定留下一道溝,平面要用平銼、弧面要用半圓銼。
新手適合先買 3mm 圓針銼嗎?
如果你還沒在做鑲嵌、製琴、模型這類小尺度的活,可以先等。IW-RD90F 是收尾等級的專用工具,一年用不到幾次,而且手還收不住力的人容易把 3mm 刃身壓折。先備齊粗目與中目去料修形的銼,等真的遇到 3mm 等級的孔再補這一支。
這支工具一年用不到幾次,但輪到它的時候沒有別的東西能替。工具箱裡本來就該有幾支這樣的──平常安安靜靜待著,等那個只有它進得去的 3mm,然後把那片面板救回來。
如果你想入手,可以到 木頭仁 EasyStore 商店 看看即時價格與庫存,或逛 木頭仁蝦皮賣場。
更多木工實作影片,歡迎訂閱 木頭仁 YouTube 頻道。
想自己做家具?木作藍圖有 26 款範本,輸入尺寸自動算三視圖、榫卯、材料單,免費看。
想系統學木工,可以看看 木匠學院 的課程,或是 OMIA 線上課程。
還沒訂閱電子報的,可以訂閱木頭仁木工電子報,不定期分享木工秘技。