
👉 一分鐘摘要
能不能做木工,重點不是坪數,是你拉不拉得出一條夠長的直線。以桌鋸為中心,進料側 2.4 公尺、出料側 3.6 公尺是底線;工作台高度按用途用身高倍數算,出料台必須比鋸台低 0~2 mm;集塵逐台 CFM 加總、末端一定要 HEPA;照度抓 500~750 lux,電力依台灣條件分 110V/220V 專屬迴路。
- 關鍵數字:桌鋸前 2.4 公尺/後 3.6 公尺、主動線 1 公尺以上;工作台手鉋用身高 × 0.49、機具桌 × 0.55;家用小坊集塵整機 800~1200 CFM,主管路 4 英吋;照度 500~750 lux、色溫 4000~5000K。
- 最常踩的雷:出料台高於鋸台(抬起尾端=反彈幾何)、集塵按機台數量抓馬力而不是逐台 CFM 加總、只掛布袋沒有 HEPA、集塵機跟桌鋸共用同一迴路、收工乾掃地板。
- 適合誰:要在車庫、鐵皮或公寓空間從零配置工作室的木工自學者,以及準備加機台、重排動線與集塵管路的進階木友。
有木友傳了一張車庫照片問我:「這個空間能不能做木工?」照片裡大概兩台車寬,角落還堆著腳踏車。光看照片我沒辦法回答——能不能做木工,重點不是坪數,而是你能不能在這裡拉出一條夠長的直線,以及機器前後有沒有地方站人。
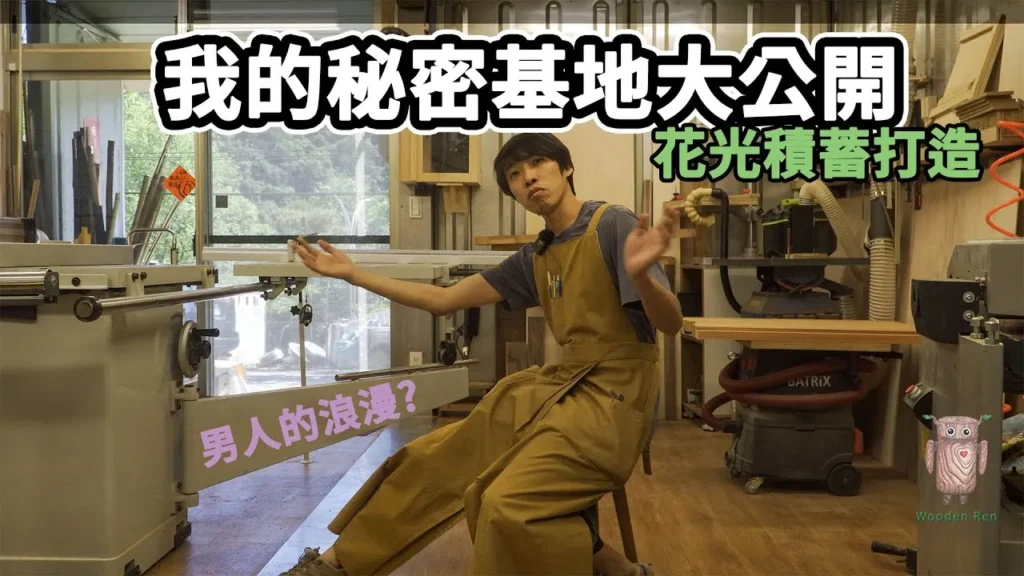
我在頻道上把自己的工作室完整拍過一遍,那支影片的說明欄我寫著:「與其用講的,不如直接帶你走一圈:機具怎麼擺、動線怎麼走、哪些東西我覺得非有不可。」影片能讓你看到樣子,卻沒辦法拿去畫配置圖——配置圖要的是數字。這篇就把數字補回來:動線分段、機台淨空、工作台高度、集塵風量、照度、電力。
為什麼規劃工作室要先量「最長的一條直線」?
工作室的本質是一條生產線,不是一間放工具的房間。理想的動線是木材「單向流動」,依序走:木材儲存(靠入口)→ 粗加工(帶鋸、斜切鋸、壓鉋)→ 細加工(桌鋸、平鉋、修邊機桌)→ 組裝(工作台與夾具區)→ 砂磨 → 塗裝 → 成品出口。鐵則只有兩條:不回頭、不交叉。
為什麼在意回頭?因為每次回頭,你就要抱著半成品穿過正在運轉的機器旁邊。配置原則很簡單:料放在會用到它的機器旁邊,板材架離桌鋸幾步,平鉋和壓鉋貼著木材架擺。
這條單向線有多長,就決定你的場地夠不夠。動手前先拿捲尺量出「最長可用的那一條直線距離」,連牆到牆一起量再扣掉走道——這個數字比坪數誠實得多。
桌鋸前後到底要留多少公分?
這是最常被低估的一塊。機台占地不是機器本身的尺寸,是加工時需要的連續淨空。我習慣的數字是這樣:
拿一塊 8 尺板去縱剖就會懂:後方留不夠,板子尾巴還沒離開鋸片、前端已經頂到牆,你會被迫斜著推料,而斜著推料就是反彈(kickback)的起點。空間真的不夠時,正解不是把數字調小,而是把機台裝輪子,讓同一條直線被不同機器輪流使用。
工作台要做多高?出料台為什麼絕不能比鋸台高?
工作台高度沒有唯一正解,但有判準:台面要讓你不必彎腰、也不用聳肩。國外常見的基準是 34 英吋(約 864 mm),那是美規體型的起點值。台灣習慣不同,我畫設計圖預設抓 830 mm:教室桌普遍 810、工廠桌 800~900,830 落在中間。
出料台那條要特別講。它必須跟鋸台同高,或低 1/16 英吋(1.6 mm)以內,絕對不可以高於鋸台台面——高了會抬起工件尾端,那正是反彈的幾何成因。但低超過 1/8 英吋(3.2 mm),長板走到一半會下垂。
| ✓ 這樣做 ・出料台跟鋸台同高,或低 1 mm ・木材單向流動,粗加工做完才進細加工 ・集塵末端用 HEPA 濾芯 ・單件超過 25 公斤找人合搬或用推車 ・收工用工業吸塵器吸或濕拖 |
✗ 別這樣 ・出料台比鋸台高(抬起尾端=反彈幾何) ・動線交叉、半成品要回頭穿過機台 ・只有布袋的便宜集塵機 ・一個人硬抬整塊長料 ・拿掃帚乾掃地板 |
還有一個容易漏的:工作台下方淨空。抽屜櫃頂到桌底建議留 210 mm 以上,holdfast(固定桿)才打得下去,低於 150 mm 等於不能用;抽屜櫃塞在桌腳之間一定擋夾具。這些細節我在木匠學院都連著工序一起講,桌子的高度和淨空是從你怎麼做榫、怎麼夾料反推回來的。
集塵要抓幾 CFM?管徑怎麼配才不會白吸?
集塵選型最常見的錯誤,是按「接幾台機器」抓馬力。正確做法是逐台抓風量再加總:
管徑同樣有標準答案:機台側主管路 4 英吋(10 公分)是標準,手持工具用 2.5 英吋(6.4 公分)軟管,CNC 和大型壓鉋要 5~6 英吋。主幹走 PVC 硬管、末端 1~2 公尺才用軟管接機台。每台機器出口都要裝風門(blast gate),沒在用的關掉,吸力才集中在你正在用的那一台;PVC 管記得沿管用銅線接地防靜電。
另外兩件事常被忘掉。第一,裝一台懸吊式空氣過濾機:CFM=工作室體積(立方英呎)× 每小時換氣次數 ÷ 60,換氣抓 4~8 次。5 × 4 × 3 公尺的空間約 2,120 立方英呎,乘 6 次後約 212 CFM 就夠,收工後再跑半小時。
第二,永遠不要乾掃地。掃帚會把沉降的細粉重新捲起,呼吸區濃度瞬間可飆到 5~10 mg/m³,而美國 OSHA 訂的硬木粉塵容許暴露限值是 1 mg/m³。用 HEPA 工業吸塵器或濕拖。
照明和電力,在台灣現場該怎麼配?
照明分兩層看。頂部均勻底光用 T8 或 LED 平板,色溫 4000~5000K 的自然白,亮度抓 500~750 lux;工作台再加可移動的 LED 工作燈,鉋削區從前方低斜打看刀痕、鋸切區從側上方斜打看鋸路偏移。色溫低於 3500K 會看不清木紋,單一強光源會做出陰影盲區。桌鋸正上方不要裝強光點光源,鋸片反光直接刺眼,要改成側上方斜射加漫射板。
電力這塊台灣條件跟美規差很多,別照抄國外文章的 240V 和 100A 分電盤。實務上是:110V 給 1.5 HP 以下的一般機台,220V 給壓鉋、集塵機、CNC、3 HP 以上的桌鋸,每台請有照師傅做專屬迴路並貼標籤。
迴路負荷用 80% 原則算:110V、15A 的迴路安全用到 12A,也就是 1,320 W 以下。集塵機跟桌鋸掛同一迴路幾乎一定跳電,集塵機要獨立迴路。插座沿牆面每兩公尺一個,電線走牆面或天花不要埋地下;延長線捲著用會發熱,捲線盤要全展開。潮濕地面、水槽旁、戶外電源一定要裝漏電斷路器,台灣常用 30 mA 跳閘規格。
塗裝區、地板、牆面,哪些是省不掉的?
塗裝區必須隔離,至少排獨立時段。理由很硬:沾了油的布自燃是木工坊最常見的起火原因,油性漆儲存區牆面要用防火板(石膏板)。配置圖一開始就得把這塊切出來,不然機台擺完才想塗裝放哪,只剩下跟組裝桌共用。
地板建議分區:手工具區鋪木地板,站著舒服;機台區用混凝土地,耐磨又不變形,機台水平才站得穩,桌鋸前和工作台前鋪抗疲勞墊。牆面優先考慮吸音板降低噪音反射,工具掛牆要厚牆或龍骨補強,系統選 French Cleat(法式掛條)最實用。掛牆的手工具我盡量選順手、好磨的那幾樣,大部分也放在我的蝦皮賣場。
再補一條安全數字:一個人搬運的單件上限抓 25 公斤(勞動部人因性危害預防指引與 ISO 11228-1 男性建議值,女性 15 公斤),超過就找人合搬——抬料姿勢錯誤造成的慢性下背痛,比切到手更難回復。
規劃工作室最常見的三個誤解是什麼?
誤解一:坪數夠就做得起來。決定你能做多大件家具的是最長那條直線,不是面積。
誤解二:「才」是面積單位。這個錯會讓你整張料單算錯。才是體積單位:1 才=1 台寸 × 1 台寸 × 10 台尺,約 2,782.6 立方公分,大約 1.18 board foot;工地慣用的簡化算法是 3 × 3 × 300 公分=2,700 立方公分,比精確值小約 3%。長度換算是 1 台尺=10 台寸≒30.3 公分,板材架的深寬拿料行單位去推最準。
誤解三:集塵機按機台數量選馬力。要逐台 CFM 加總,按台數抓會低估壓鉋跟 CNC。
排採購順序的話,先把空間和電力條件定下來(確認單相 220V 還是三相 380V)再去看機器;大機台優先買中古職業級,小機台買新的。台灣的規格甜蜜點,平鉋在 8 英吋(203 mm),壓鉋落地機以 15 英吋(381 mm)為主力。配置圖畫出來不確定的,丟到木工共學團裡讓大家幫你看一眼,通常三分鐘就有人指出哪條動線會打結。
常見問題
木工工作室至少要多大才夠用?
坪數不是關鍵,最長那條可用直線才是。以桌鋸為中心算,進料側 2.4 公尺、出料側 3.6 公尺,前後合計約 6 公尺才縱剖得了 8 尺長板,主要動線再留 1 公尺以上。量牆到牆最長直線再扣掉走道,比算坪數誠實。空間真的不夠,就把機台裝輪子輪流用同一條直線。
桌鋸前後要留多少空間才安全?
進料側留 2.4 公尺、出料側留 3.6 公尺。出料側是為了縱剖 8 尺長板時有退料空間;留不夠,板尾還在鋸片上、前端已頂到牆,你會被迫斜著推料,而斜推料就是反彈(kickback)的起點。其他:壓鉋前後各 1.2~1.8 公尺、平鉋各 2 公尺、帶鋸左右各 1 公尺。
木工工作台高度怎麼算才合手?
按用途抓身高倍數:手鉋工作台身高 × 0.49(約 80~85 公分)、機具桌(MFT 型)× 0.55(約 90 公分)、精細作業台 × 0.60(約 95~100 公分)、組裝桌 × 0.40(身高 170 公分約 680 mm)。木頭仁畫設計圖預設抓 830 mm,因為台灣教室桌多 810、工廠桌 800~900 mm。
出料台為什麼絕對不能比鋸台高?
出料台高於鋸台台面會抬起工件尾端,那正是反彈的幾何成因。正確做法是跟鋸台同高,或低 1 mm,可接受範圍是低 0~2 mm、最多不超過 1/16 英吋(1.6 mm)。但也不能太低:低超過 1/8 英吋(3.2 mm),長板走到一半會下垂,同樣會吃刀。
集塵機要選幾 CFM?只掛布袋的便宜機夠嗎?
逐台抓風量再加總,別按機台數量抓馬力:桌鋸 350~500 CFM、帶鋸 350~400、平鉋 400~450、壓鉋 600~900(最吃風量)、CNC 600~1000 以上。家用小坊整機抓 800~1200 CFM,商用 1500~3000 CFM。只掛布袋會把 5 微米細粉打散到呼吸區,末端一定要 HEPA 濾芯。
木工工作室照明要多亮、色溫怎麼選?
頂部底光用 T8 或 LED 平板,色溫 4000~5000K 自然白,照度抓 500~750 lux;工作台再加可移動 LED 工作燈,鉋削區從前方低斜打看刀痕,鋸切區從側上方斜打看鋸路。色溫低於 3500K 看不清木紋;桌鋸正上方別裝強光點光源,改側上方斜射加漫射板。
台灣的木工工作室電力該怎麼配?
別照抄國外的 240V、100A 寫法。台灣實務是 110V 給 1.5 HP 以下機台,220V 給壓鉋、集塵機、CNC 和 3 HP 以上桌鋸,每台請師傅做專屬迴路。負荷用 80% 原則:110V、15A 迴路只用到 12A(1,320 W)。集塵機必須獨立迴路,跟桌鋸共用幾乎一定跳電。
規劃工作室,你不是在排機器,是在排自己未來幾年每天要走的路。多留的那半公尺走道,三年後會還你好幾千趟不用側身閃過的時間。你現在的工作空間裡,最讓你每次做到就想罵一聲的卡點是哪一個?留言告訴我,下一支影片就拿它來拆。
更多木工實作影片,歡迎訂閱 木頭仁 YouTube 頻道,幾乎每週都有新片。
想自己做一張木工工作桌?木作藍圖的木工工作桌範本免費看 3D、三視圖、材料單,改成你家的尺寸就能備料。
想系統學木工,可以看看 木匠學院 的課程,或是 OMIA 線上課程。
文中提到的工具,多數可以在 木頭仁選物店 找到,也可以逛 木頭仁蝦皮賣場。
還沒訂閱電子報的,可以訂閱木頭仁木工電子報,不定期分享木工秘技與現場筆記。