

👉 一分鐘摘要
岩崎木彫平銼 IW-250FB 是 250mm 平銼粗目、齒距 2.8mm,定位就是去料第一棒:把毛胚多餘的肉快速削掉,表面交給後面的中目、細目收。它是黑柄標準線(型號沒有 CP),不是高階的化學蝕刻 CP 線,別把 CP 的宣稱套在它身上。
- 強項:齒距 2.8mm 是黑柄標準線裡除料最快的規格;齒列銼的切削比戳齒木銼溫和,削完的面不會那麼毛;250mm 行程長,大平面不用一直來回搗
- 限制:粗目不做成品面,光滑面要再接中目/細目/超細目;平(F)只修平面與外凸面,內凹弧面得換半圓(HR);這是木工銼,原廠明確表示金屬不可用(含鋁),金屬件請用金工銼
- 適合誰:要大面積、大量去料的木雕、家具與樂器製作者,或已經有中目/細目、想補一支去料主力的人
你抽屜裡大概有一把木銼(rasp)——用三角尖一顆一顆戳出來的獨立凸齒,削弧面很猛,但削完那個面毛毛的,後面砂紙得磨到你懷疑人生。岩崎木彫平銼 IW-250FB 走的是另一條路:它是銼(file),齒是整排平行的齒列,不是戳出來的凸點。
這個差別不是名詞遊戲。齒的形態決定兩件事:削得多快,以及削完的面你還要補多少工。我這篇不寫「開箱好棒棒」,而是把岩崎木彫銼整套目數、形狀、代號講清楚——因為 250FB 是粗目,在流程裡是第一棒,位置搞錯你會覺得這把銼刀「很爛」,其實是你拿它做了不該它做的事。

銼與木銼,削下來的東西本來就不一樣
先把術語分乾淨。木銼(rasp)是在軟鋼狀態下用三角尖一顆一顆戳出獨立凸齒,齒粗、齒間空間大,所以去料快、不容易塞,代價是面會起毛、留下一堆小坑。銼(file)則是用刀線劃出整排平行的齒,齒細、排列連續,偏修整用。岩崎木彫ヤスリ屬於後者,中文該叫它「銼刀」或「木彫銼」,不是木銼;它的賣點就是用接近去料工具的粗齒距,維持齒列銼那種比較平順的切削行為。
老派木工書對銼刀不太客氣:能用鑿、能用鉋、能用刮刀就別用銼,因為銼面容易銼不平、把纖維拉起毛。有這個底,你才知道岩崎在賣什麼——它賣的是「把銼刀起毛的缺點壓下去」。另外借一條判斷利鈍的通則:刃口利的工具削下來是刨花、是捲屑,鈍了才出粉;所以商品頁敢寫「削下來的是像鉋刀削出的捲屑、不是粉末」,這在木工原理上站得住,描述的是「齒在削」不是「齒在刮」。
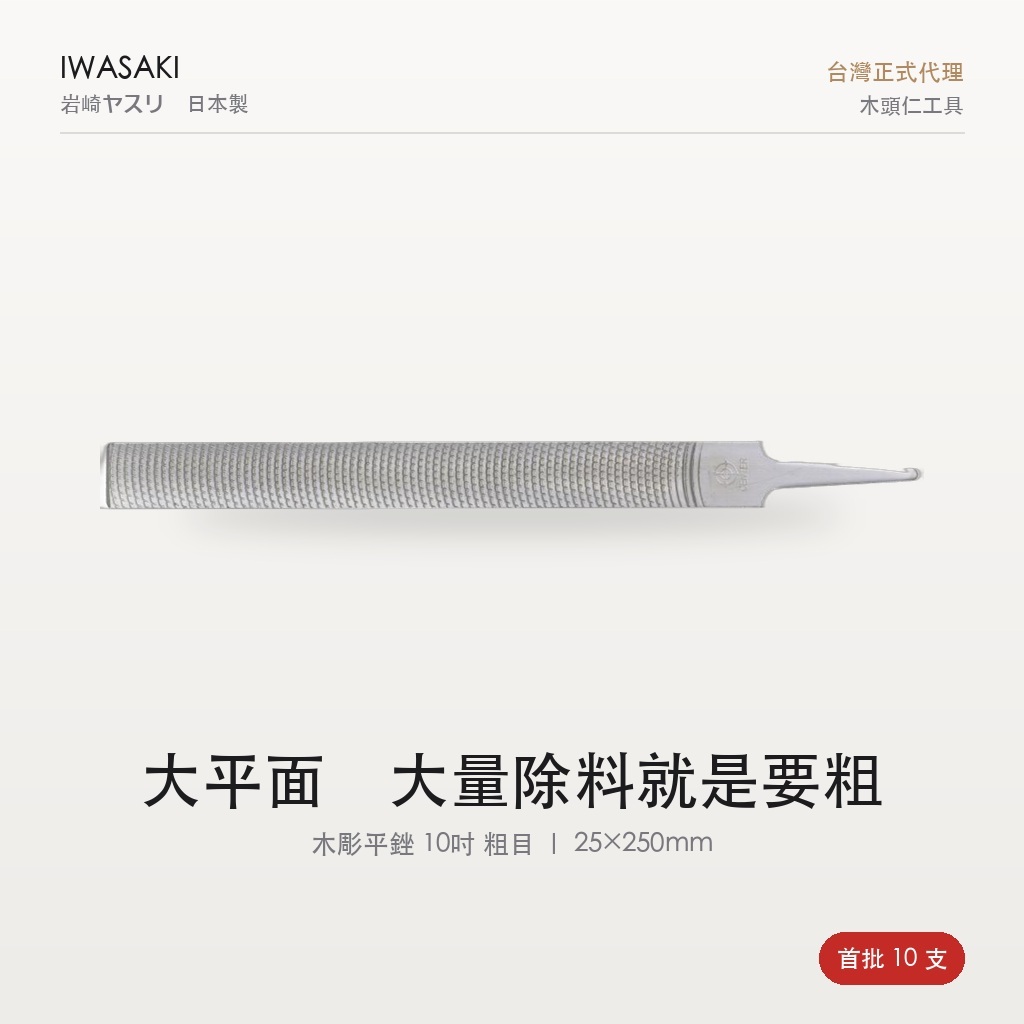

規格先攤開來看
我每次看日系規格表都會先確認單位:250mm 除以 25.4 約 9.84 英寸,「10 吋」是日系慣用的名目長度,不是精確英寸值;而日本木工標尺跟台尺一樣 1 尺 303mm,「日寸」30.3mm 跟英寸 25.4mm 是兩回事,別混在一起算。
型號會說話:IW-250FB 這四段怎麼讀
岩崎的命名邏輯是 IW-[長度][CP][形狀][粗細],我拆給你看:
- 250=10 吋(100 是 4 吋、150 是 6 吋、200 是 8 吋)
- 中間沒有 CP=黑柄標準線,機械齒,入門價位
- F=平,兩面平・長方斷面
- B=粗目(荒目)
要注意同一個字母在形狀位跟目數位意義不一樣(F 在形狀位是「平」、在目數位是「細目」),實際貨號請以賣場頁或原廠當期型錄為準。
「沒有 CP」這點值得多講一句,因為網路上討論岩崎很容易把兩條線的描述混在一起。CP 是岩崎的高階線:齒經銑削後再以化學蝕刻處理,每顆齒自帶碎屑斷路器(chip breaker),所以切得快、不卡屑。你在國外網站看到的那些「每顆齒都是一把迷你刨刀」之類的形容,講的是 CP 那條線。
IW-250FB 型號裡沒有 CP,它是標準線。標準線不差,它是同樣的目數邏輯、同樣的形狀規劃,配比較親民的齒口處理,適合你大量去料、不心疼、本來就打算後面再換細目修的場合。把它當 CP 買,期待值會錯;當「去料主力」買,剛剛好。
目數怎麼挑:2.8mm 站在哪個位置
IW-250FB 是粗目(荒目),齒距 2.8mm,是黑柄標準線裡除料最快的規格;往中目、細目走,齒會越密、面越光滑、速度越慢(各目數的確切齒距以原廠當期規格為準)。目數由粗到細依序是粗目(B)、中目(M)、細目(F)、超細目(EF)。
正常的作業流程是三棒接力:
- 粗目去料——把形體大致削出來,這階段不管表面
- 中目/細目修形——把粗目留下的高低差整順,線條定下來
- 超細目收尾——EF 這一棒削完幾乎不用砂紙了
IW-250FB 就是第一棒,也是黑柄標準線裡除料最快的那一格。家裡只打算放一把岩崎、又主要做小件修形,那該挑中目;反過來,常要把厚料大平面降下來、或削掉毛胚多餘的肉,粗目才是你要的,而 10 吋這個長度讓每一刀行程夠長,手不用一直來回搗。
網路上那些數字,哪些不是原廠說的
岩崎官方對這條線的訴求其實只有一句話:「as fast as a rasp, as clean as a file!」——去料像木銼一樣快、面像銼一樣乾淨。這句講的是齒形邏輯,不是倍數。
但你在海外通路會看到「速度接近傳統木銼十倍」「表面光潔度相當於 280 號砂紙」這類寫法,那是 Yandles、Timbecon 這些零售商自己的說法,不是原廠實測,我不替這些數字背書。更麻煩的是那類倍數多半在講 CP 線,掛到 IW-250FB 這支黑柄標準線頭上,期待值一定落空。這支的工作就是快速去料,面交給後面的目數收。
至於手感,英國一家專做日本工具的零售商在商品評述裡形容這把 250mm 粗目「齒很有侵略性、除料速度快得嚇人,但留下的面意外地平滑」,也提到設計上要順紋使用。這是通路的商品評述,不是獨立第三方實測,當參考就好。順帶界定一下:「輕輕貼著就會削、不用下壓」在原廠定義上是 CP 化學蝕刻線的特性,黑柄標準線還是需要正常的推削力道。
形狀要選對:平(F)不是萬用
岩崎把形狀分得很細,形狀直接決定你能修什麼,我這裡只講跟這支有關的兩個:
平(F)是兩面平、長方斷面,專門修平面、修邊、修外凸面。純平面作業一定要用平,因為只有平的背面能當基準貼在料上,你才削得出真正的平。半圓(HR)是月牙形,齒在圓凸面上、背面是內凹無齒的,用來修內凹弧面跟外凸弧面。這兩個不能互相代班——我自己早年吃過這個虧,拿半圓去修一塊平面,削出一道微微凹下去的淺溝,手摸不太出來,等上完塗裝反光才看見。
所以碗狀內凹、椅子座面那種大凹面,這把平銼幫不上你,那是半圓的工作;250FB 的主場是大平面跟外凸的大圓角。
| ✓ 適合 ・大面積、大量去料的粗整階段 ・平面、邊、外凸大圓角 ・樫木(赤樫=日本紅橡)、欅木(櫸木)這類中硬~硬質木材 ・竹、石膏、樹脂、塑膠 ・木雕、家具、樂器製作的毛胚修形 ・已經有中目/細目,想補一支去料主力 |
✗ 不適合 ・成品面的精修收尾(那是細目與 EF 的事) ・內凹弧面(要用半圓 HR) ・任何金屬(原廠明確表示金屬不可用,含鋁;鐵件與金屬件請改用金工銼) ・小件、窄縫、細部雕刻(10 吋太長,挑 4~6 吋) ・只想買一支打天下、又多半做小修形的人(挑中目更合用) |
實際怎麼推:順紋優先,別硬壓
岩崎木彫銼是整排平行的齒列,設計上要順紋作業。順紋逆紋怎麼判斷?看側面那幾條木紋線的走向:如果紋線是往你工具前進的方向「倒插」進材料裡,那就是逆紋,推下去纖維會被挑起來撕裂。不確定的時候輕推一下試試,有撕裂、有起毛就反過來作業。這不是岩崎的限制,是木頭的個性,所有切削工具都一樣;真的沒辦法順的局部才改方向、改小力道,能順就順,不要考驗工具。
力道也別賭。大面積除料最常見的錯誤是拚命下壓想一刀解決,結果銼身被壓得微微彎、面銼成波浪。讓行程長一點、重量自然壓下去,比用蠻力有效。
粗目大量除料,粉塵請認真對待
這段我每次寫硬木都要念一遍。粗目配 10 吋刀身是標準線裡出屑最猛的組合,而銼削不像鉋刀出大片刨花,它會混出很多細粉。橡木、山毛櫸、櫻桃、檜木這類硬木的細粉,被國際癌症研究總署(IARC)列為 Group 1 致癌物——「對人類確定致癌」的最高一級,不是「可能」。
所以:戴 N95/FFP2 等級以上的口罩。一般醫療口罩的過濾效率大約只有六成,擋飛沫可以,擋木粉不夠用。有集塵、有風扇就開,作業完先讓粉塵沉下來再掃,不要拿氣槍往空中吹——那只是把粉塵從地上搬到你肺裡。
我會怎麼配這一支
如果你是從零開始建岩崎的銼刀組,我的順序會是:先一支 10 吋平粗目當去料主力(就是這把 IW-250FB),接著補中目或細目的同形狀修形,最後才考慮超細目收尾那一支。弧面活多的人,半圓要另外算一條線,別想用平的硬撐。
反過來說,如果你的活幾乎都是小件、細部,10 吋粗目會讓你覺得「這什麼怪物」,那是尺寸跟目數都挑錯,不是工具的問題。工具沒有好壞,只有位置對不對。
常見問題
岩崎 IW-250FB 的齒距是多少?在流程裡是哪一棒?
IW-250FB 齒距 2.8mm(粗目/荒目),是岩崎木彫銼黑柄標準線裡齒最疏、除料最快的規格;往中目、細目走齒會越密、面越光滑、速度越慢(各目數的確切齒距以原廠當期規格為準)。所以這支的位置是「去料第一棒」:先把毛胚多餘的肉削掉、形體大致做出來,表面高低差再交給中目或細目修形,最後用超細目收尾。
IW-250FB 和岩崎 CP 系列差在哪裡?
型號中間有沒有 CP 就是差別。CP 是岩崎的高階線,齒經銑削後再以化學蝕刻處理,每顆齒自帶碎屑斷路器(chip breaker),切得快也不卡屑。IW-250FB 沒有 CP,是黑柄標準線、機械齒,價位親民,適合大量去料、後面再換細目修的用法。海外通路那些「十倍速」之類的形容多半在講 CP 線,別套到這支上。
岩崎木彫銼和一般木銼(rasp)哪個好?
看你要的是速度還是表面。一般木銼是用三角尖一顆顆戳出的獨立凸齒,去料快、不易塞屑,但面會起毛、留小坑,後面砂紙工夫很長。岩崎木彫銼是整排平行齒列的銼(file),切削行為比較平順,削完的面乾淨得多。原廠對這條線的訴求就是「as fast as a rasp, as clean as a file!」,速度倍數的說法則是零售商自己加的,不是原廠實測。
IW-250FB 適合新手當第一支銼刀嗎?
如果你家裡只打算放一把岩崎、又多半做小件修形,建議挑中目(M)而不是這支粗目。IW-250FB 是 250mm(10 吋)粗目,長度與齒距都是為大面積除料設計的,拿來做細部會覺得難控制。反之,常要把厚料大平面降下來、或削毛胚多餘肉的人,這支才是對的選擇。
岩崎木彫銼可以用來銼金屬嗎?
不行。岩崎木工銼(含拉削銼)原廠明確表示不可用於金屬,連鋁也不行,這點原廠窗口特別更正過。原廠列出的適用材質是中~硬質木材、竹、石膏、樹脂與塑膠。拿木工銼去銼金屬會很快把齒鋒做掉,之後連木頭都削不動;金屬件請改用金工銼。
平銼(F)可以修內凹弧面嗎?
不能。IW-250FB 的 F 代表兩面平、長方斷面,只有平的背面能當基準貼在料上,所以它負責平面、邊與外凸大圓角。內凹弧面要用半圓(HR):月牙斷面、齒在圓凸面上、背面內凹無齒。拿半圓去修平面會削出微微的淺溝,而且作業時自己很難察覺。
用粗目大量除料要戴什麼等級的口罩?
至少 N95/FFP2 等級。粗目配 250mm 刀身是標準線裡出屑最猛的組合,而銼削會混出大量細粉;橡木、山毛櫸、櫻桃、檜木等硬木粉塵被國際癌症研究總署(IARC)列為 Group 1 確定致癌物。一般醫療口罩過濾效率約六成,擋飛沫可以、擋木粉不夠,並搭配集塵與通風。
做木工做到後來會發現,真正讓你省時間的不是某一把神兵,而是有沒有把「粗的歸粗、細的歸細」分乾淨。粗目削得爽、細目收得順,中間那段猶豫才最花時間。這把 10 吋粗目的任務很單純:把肉削掉,然後交棒。
如果你想入手,可以到 木頭仁 EasyStore 商店 看看即時價格與庫存,或逛 木頭仁蝦皮賣場。
更多木工實作影片,歡迎訂閱 木頭仁 YouTube 頻道。
想自己做家具?木作藍圖有 26 款範本,輸入尺寸自動算三視圖、榫卯、材料單,免費看。
想系統學木工,可以看看 木匠學院 的課程,或是 OMIA 線上課程。
還沒訂閱電子報的,可以訂閱木頭仁木工電子報,不定期分享木工秘技。